
ข้อมูลเตือนความจำ



Sep 09, 2026
หน่วยกั๊กซึ่งบางครั้งเรียกว่าเครื่องกั๊กแบบคัปปลิ้งหรือเครื่องแบบสกรู จะใช้แรงบิดที่ควบคุมเพื่อสร้างหรือแยกการเชื่อมต่อปลอกเกลียวและท่อ เมื่อเริ่มพัง สัญญาณแรกมักจะไม่ใช่การล็อคหรือชิ้นส่วนที่แตกหัก เป็นกราฟแรงบิดที่ไม่ตรงกับแผนภูมิอีกต่อไป: เครื่องจักรหยุดที่จำนวนรอบที่ถูกต้อง แต่แรงบิดสุดท้ายต่ำกว่าข้อต่อก่อนหน้า 10 เปอร์เซ็นต์ หรือการเชื่อมต่อจะหมุนหนึ่งในสี่รอบหลังจากสปินเดิลหยุด
การเชื่อมต่อบ่อน้ำมันจำนวนมากถูกกำหนดไว้ตามค่าความคลาดเคลื่อนของเกลียว API 5B และสร้างขึ้นจากแผนภูมิแรงบิดเฉพาะการเชื่อมต่อ หน่วยกักเก็บเป็นส่วนหนึ่งของโซ่วัดนั้น รูปแบบเดียวกันนี้เกิดขึ้นซ้ำในร้านค้าหลายแห่ง: ชุดควบคุมสูญเสียความแม่นยำของแรงบิด ด้ามจับแคลมป์ หรือการจัดแนวอย่างช้าๆ . ท่อ ข้อต่อ และสารประกอบเกลียวอยู่ในข้อกำหนด เครื่องเป็นตัวแปร บทความนี้จะแมปปัญหาเกี่ยวกับหน่วยบั๊กที่พบบ่อยที่สุดกับวิธีแก้ปัญหาในทางปฏิบัติ โดยเริ่มจากการวินิจฉัยและดำเนินการผ่านการสอบเทียบ การบำรุงรักษา และการเลือกอุปกรณ์ หากต้องการดูรายละเอียดว่าเครื่องจักรเหล่านี้พัฒนาแรงบิดอย่างไร โปรดอ่านคำอธิบายนี้ แรงบิดเอาท์พุตและหลักการแต่งหน้าในยูนิตกั๊กกิ้งแบบคัปปลิ้ง .
ประสบการณ์บนพื้นมักจะชี้ให้เห็นกลุ่มความผิดปกติห้ากลุ่ม: การเคลื่อนตัวของตัวแปลงแรงบิด การสึกหรอของแคลมป์และเม็ดมีด ความไม่เสถียรของแรงดันไฮดรอลิก การวางแนวของสปินเดิลไม่ตรง และข้อผิดพลาดในการควบคุมหรือโปรแกรม พวกเขาไม่ได้แยกจากกันเสมอไป ขากรรไกรที่หลุดจากข้อต่อหนึ่งสามารถสร้างแรงบิดที่พุ่งสูงขึ้นซึ่งดูเหมือนความผิดปกติของทรานสดิวเซอร์ และสปินเดิลที่ไม่ตรงสามารถทำให้ข้อต่อทุกตัวเริ่มต้นเป็นมุมได้
| ปัญหา | สิ่งที่คุณเห็น | สาเหตุปกติ | วิธีแก้ปัญหาแรก |
|---|---|---|---|
| ดริฟท์ของตัวแปลงสัญญาณแรงบิด | แรงบิดสุดท้ายตกหรือเพิ่มขึ้นระหว่างข้อต่อที่เหมือนกัน | โหลดเซลล์เป็นศูนย์ชิฟต์ สายเคเบิลเสียหาย อัตราขยายไม่ถูกต้อง | ตั้งศูนย์อีกครั้งที่อุณหภูมิทำงาน ตรวจสอบกับมาสเตอร์เซลล์ที่ติดตามได้ |
| กรามและการสึกหรอของเม็ดมีด | ท่อหรือข้อต่อหมุนอยู่ภายในขากรรไกร เส้นการให้คะแนนบน OD | เม็ดมีดสึกหรอ รัศมีแม่พิมพ์ผิด แรงกดในการจับยึดต่ำ | แทนที่เม็ดมีด; ตรวจสอบรัศมี กำหนดแรงดันในการหนีบด้วยท่อ OD |
| ความไม่แน่นอนของแรงดันไฮดรอลิก | แรงบิดขึ้นหรือลงที่การตั้งค่าความดันเดียวกัน | อากาศในวงจร วาล์วระบายสึก น้ำมันร้อน | ล้างอากาศ บริการวาล์วระบาย; ควบคุมอุณหภูมิน้ำมัน |
| การวางแนวแกนหมุนไม่ตรง | การมีเพศสัมพันธ์เริ่มต้นที่มุม เธรดแรกเสียหาย | แกนหมุนสึก หัวหลวม รถรางไม่ถูกต้อง | เรียกใช้แถบทดสอบ ตรวจสอบหน้าสัมผัสเรียว บิดชุดประกอบอีกครั้ง |
| การควบคุมหรือโปรแกรมผิดพลาด | เครื่องหยุดเร็วหรือช้า นับเลี้ยวผิด | หมายเลขเกลียวไม่ถูกต้อง ออฟเซ็ตตกค้าง การเบี่ยงเบนของเอ็นโค้ดเดอร์ | ตรวจสอบโปรแกรม ออฟเซ็ตที่ชัดเจน ตรวจสอบตัวเข้ารหัสที่ปลายทั้งสองด้านของการเดินทาง |
ข้อผิดพลาดของแรงบิดมีราคาแพงที่สุดเนื่องจากสามารถซ่อนการเชื่อมต่อที่ไม่ดีได้ ทรานสดิวเซอร์ที่เสียหายสามารถอ่านแรงบิดเป้าหมายได้ในขณะที่ข้อต่อจริงมีแรงบิดต่ำกว่าปกติ จากนั้นการเชื่อมต่อจะออกจากสถานีต่ำกว่าระดับการแต่งหน้าที่ต้องการ วิธีการรับมือที่ดีที่สุดคือการบันทึกเส้นโค้งแรงบิดเทียบกับโค้งงอทั้งหมด และเปรียบเทียบรูปร่างกับแผนภูมิการเชื่อมต่อ ไม่ใช่แค่ตัวเลขสุดท้าย การเปลี่ยนแปลงสารประกอบเกลียวยังเปลี่ยนแรงเสียดทาน ดังนั้นหน้าต่างแรงบิดจึงใช้ได้กับสารประกอบที่แสดงอยู่ในแผนภูมิเท่านั้น
มักจะมองเห็นข้อผิดพลาดในการหนีบได้ รอยมันวาวรอบๆ OD ของท่อ การหมุนภายในขากรรไกร หรือท่อที่เริ่มโค้งงอในตัวโหลด หมายความว่ารัศมีเม็ดมีดหรือแรงกดในการจับยึดไม่ถูกต้อง ความผิดปกติของระบบไฮดรอลิกอาจดูเหมือนความผิดปกติของแรงบิดเมื่อน้ำมันเย็น มีการปนเปื้อน หรือร้อนเกินไป ข้อผิดพลาดในการจัดตำแหน่งเป็นสิ่งที่อันตรายที่สุด เนื่องจากความเสียหายเกิดขึ้นในสองเธรดแรก เมื่อกราฟแรงบิดดูผิดปกติ แสดงว่าคัปปลิ้งเป็นแบบครอสเธรดแล้ว
ก่อนที่จะเปลี่ยนชิ้นส่วน ให้รันชุดควบคุมตามลำดับที่แยกข้อผิดพลาดในการวัดออกจากข้อผิดพลาดทางกล เป้าหมายคือการระบุความล้มเหลวครั้งแรกในห่วงโซ่ ไม่ใช่ส่วนที่แตกหักเป็นผลตามมา
การเพิ่มขึ้นอย่างกะทันหันเมื่อสิ้นสุดรอบการแต่งหน้าหมายความว่าไหล่สัมผัสกันก่อนที่จะถึงใบหน้าอ้างอิง โซนแบนตรงกลางหมายความว่าท่ออาจลื่นไถลเข้าปากได้ เส้นโค้งที่เรียบแต่ชันมากขึ้นมักจะชี้ไปที่การบีบอัดด้าย ไม่ใช่ความเสียหายของด้าย เส้นโค้งเหล่านี้สามารถเปรียบเทียบได้โดยตรง เนื่องจากตัวเข้ารหัสและทรานสดิวเซอร์แรงบิดของหน่วยบัคกิ้งบันทึกข้อมูลเดียวกันกับที่แผนก QC ต้องการ
การเปลี่ยนแปลงคือช่วงเวลาที่เกิดข้อผิดพลาดเกี่ยวกับหน่วยบัคกิ้งส่วนใหญ่ ขนาดปลอกที่แตกต่างกัน รูปแบบการจับยึดใหม่ หรือเป้าหมายแรงบิดที่ลดลง ทั้งหมดนี้สามารถดูดีได้ในหน้าจอควบคุมในขณะที่การตั้งค่าทางกายภาพไม่ถูกต้อง การสร้างข้อต่ออ้างอิงหนึ่งข้อต่อหลังจากการเปลี่ยนแปลงจะตรวจพบข้อผิดพลาดเหล่านี้ก่อนเริ่มการผลิต ลำดับมีการอธิบายรายละเอียดเพิ่มเติมในคู่มือนี้เพื่อ ขั้นตอนการเปลี่ยนและการควบคุมแรงบิดบนเครื่องกลึงแบบ Bucking Unit .
การบำรุงรักษาเชิงป้องกันจะส่งผลกระทบมากที่สุดเมื่อถือว่าหน่วยกักเก็บเป็นเครื่องมือวัด ไม่ใช่เพียงเครื่องจักรไฮดรอลิกเท่านั้น รายการตรวจสอบรายวันสั้นๆ จะช่วยป้องกันไม่ให้ปัญหาทั่วไปส่วนใหญ่กลับมาอีก
ความหนืดของน้ำมันเปลี่ยนแปลงไปตามอุณหภูมิ ดังนั้นการสอบเทียบเครื่องจักรเย็นอาจทำให้เกิดข้อผิดพลาดอย่างเป็นระบบในกระบวนการอุ่นเครื่องได้ ทรานสดิวเซอร์แรงบิด สายเคเบิล เครื่องขยายสัญญาณ และจอแสดงผลควรได้รับการตรวจสอบด้วยเซลล์ทอร์กหลักที่สงวนไว้สำหรับการสอบเทียบเท่านั้น ช่วงเวลาในทางปฏิบัติขึ้นอยู่กับจำนวนกะและความหนักเบาของงาน ร้านค้าหลายแห่งทำข้อต่ออ้างอิงซ้ำเมื่อเริ่มต้นทุกๆ กะ และดำเนินการตรวจสอบเซลล์ต้นแบบเต็มรูปแบบทุกเดือน
การใส่ขากรรไกรที่สึกหรอหรือไม่ถูกต้องเป็นสาเหตุที่พบบ่อยที่สุดของปัญหาหน่วยบัคกิ้งที่เกี่ยวข้องกับการหนีบ รัศมีเม็ดมีดต้องตรงกับเส้นผ่านศูนย์กลางภายนอกของท่อจริง ไม่ใช่ขนาดที่ระบุในไฟล์งาน ท่อผนังบางจะเป็นรูปไข่ก่อนที่ค่าแรงบิดจะเคลื่อนที่ หากตั้งค่าความดันในการจับยึดไว้สำหรับสายปลอกที่หนักกว่า การทำเครื่องหมายเม็ดมีดตามรัศมีและการรักษาแม่พิมพ์ที่สึกหรอไม่ให้ใช้งานเป็นวิธีการที่มีต้นทุนต่ำเพื่อหลีกเลี่ยงความเสียหายของเกลียวที่มีราคาแพง
การวางแนวที่ไม่ตรงของแกนหมุนนั้นง่ายต่อการมองข้ามเนื่องจากจะพัฒนาช้า แถบทดสอบและตัวบ่งชี้การหมุนจะแสดงว่าจมูกสปินเดิลเป็นสี่เหลี่ยมจัตุรัสกับแกนหนีบหรือไม่ ควรใช้พิกัดความเผื่อของผู้ผลิตเครื่องจักรแทนการตรวจสอบด้วยสายตา เนื่องจากด้ายเส้นแรกอาจเสียหายได้เพียงเศษเสี้ยวมิลลิเมตร
หากปัญหาเดียวกันนี้ปรากฏขึ้นอีกหลังจากรอบการบำรุงรักษาเต็ม หน่วยบัคกิ้งอาจไม่มีความแกร่ง ความละเอียดในการควบคุม หรือการบันทึกข้อมูลที่จำเป็นสำหรับการผสมผสานการเชื่อมต่อในร้านของคุณอีกต่อไป การเลือกควรขึ้นอยู่กับช่วงแรงบิด รูสปินเดิล ระบบการจับยึด และฟังก์ชันการควบคุมที่ทำให้การเปลี่ยนเกียร์ทำซ้ำได้
สำหรับโรงงานที่ประกอบและแยกข้อต่อปลอกและข้อต่อท่อออก ชุดบั๊กกิ้งปลอกเกลียวบนเครื่องจักรและข้อต่อท่อ TYSKNKJ-100 เป็นตัวอย่างหนึ่งของเครื่องจักรที่ออกแบบมาเพื่อควบคุมแรงบิดไฮดรอลิกและการจับยึดแบบใช้แม่พิมพ์ ช่วยให้ผู้ปฏิบัติงานมีแรงบิดและการอ่านค่าการหมุนที่ชัดเจน ซึ่งเป็นสิ่งที่ลำดับการวินิจฉัยต้องการอย่างแท้จริง
หากต้องการเปรียบเทียบประเภทเครื่องจักรให้กว้างขึ้น โปรดอ่านคำแนะนำที่ การเลือกเครื่องกลึงแบบปลอกและข้อต่อท่อ ก่อนที่จะตัดสินใจเลือกระหว่างเครื่องกั๊กแบบแยกเดี่ยว เครื่องต๊าปเกลียวและกั๊กแบบรวม และอุปกรณ์ที่จะรวมเข้ากับสายการผลิตในภายหลัง
แม้จะมีการวินิจฉัยที่ถูกต้อง แต่ความล้มเหลวของหน่วยจ่ายไฟบางส่วนก็ทิ้งเกลียวที่เสียหายไว้บนท่อที่ใช้งานได้อย่างอื่น การขูดปลายท่อที่เสียหายทุกอันมีค่าใช้จ่ายสูง เครื่องกลึงแปรรูปท่อน้ำมันที่สร้างขึ้นโดยเฉพาะสามารถตัดใหม่หรือคืนโปรไฟล์เกลียวได้โดยให้ความแม่นยำเหมือนกับการตัดเฉือนแบบเดิม เครื่องกลึงแปรรูปท่อน้ำมัน TYSK1355 เป็นเครื่องจักรเครื่องหนึ่งที่ออกแบบมาสำหรับงานซ่อมแซมและตัดเฉือนใหม่
หากปัญหาที่แท้จริงคือการจัดการแบบแมนนวลมากกว่าความแม่นยำของแรงบิด ระบบเชื่อมต่อแบบอัตโนมัติจะกำจัดส่วนที่แปรผันที่สุดของกระบวนการออก นั่นคือ การเคลื่อนย้ายท่อและการเชื่อมต่อเข้าและออกจากชุดควบคุมด้วยมือ สายการผลิตอัจฉริยะแบบคัปปลิ้งเชื่อมโยงการแต่งหน้า การตรวจสอบ และการบันทึกข้อมูล เพื่อให้กราฟแรงบิดถูกเก็บไว้สำหรับการเชื่อมต่อแต่ละครั้ง
ปัญหาหน่วยบั๊กกิ้งจะได้รับการแก้ไขเมื่อเครื่องจักรสามารถทำซ้ำแรงบิดเดิมและผลลัพธ์การเลี้ยวอยู่ภายในพิกัดความคลาดเคลื่อนของการเชื่อมต่อ เริ่มต้นด้วยวินัยในการสอบเทียบและการเปลี่ยนแปลง หากเครื่องจักรไม่สามารถหยุดกระบวนการได้หลังจากนั้น ขั้นตอนต่อไปควรปรับปรุงการทำงาน การควบคุมแรงบิด หรือการขนถ่ายวัสดุ
ผลิตภัณฑ์ที่เกี่ยวข้อง
 Model:TYSK-630T ท่อเจาะข้อต่อและข้อต่อกล่อม
The machine adopts a FANUC CNC system with stable processing accuracy and flexible programming functions to ensure that the processed parts meet strict industry standards. The high torque and heavy-load design can cope with long-term continuous work and has strong durability.
 รุ่น:TYSK-1355 เครื่องกลึงท่อน้ำมัน
เครื่องใช้ระบบ CNC ของ FANUC ที่มีความแม่นยำในการประมวลผลที่มั่นคงและฟังก์ชันการตั้งโปรแกรมที่ยืดหยุ่น เพื่อให้แน่ใจว่าชิ้นส่วนที่ผ่านการประมวลผลตรงตามมาตรฐานอุตสาหกรรมที่เข้มงวด การออกแบบแรงบิดสูงและรับน้ำหนักมากสามารถรองรับการทำงานต่อเนื่องในระยะยาวและมีความทนทานสูง
 รุ่น:TYSK-XQJ-550 เครื่องทำสกิลฟิล์ม PTFE ขนาดกลางและขนาดใหญ่
ออกแบบมาเพื่อการประมวลผลช่องว่างที่มีเส้นผ่านศูนย์กลางสูงสุด 550 มม. และความยาวสูงสุด 1,000 มม. เรายังปรับแต่งได้ตามความต้องการของผู้ใช้อีกด้วย เปลี่ยนความเร็วและความหนาได้ง่ายด้วย CNC.
 ซีรี่ส์:TYSK-NKJ เครื่องสกรูบนเครื่อง/ปลอกและท่อเชื่อมต่อกัน
เครื่องใช้มอเตอร์ไฮดรอลิก กลไกกลไกลอยตัว และการตรวจจับแรงบิดแบบเรียลไทม์ ปรับให้เข้ากับการโค้งงอของวัสดุ และป้องกันการเสียรูปของวัสดุ เครื่องจักรเสริมได้รับการกำหนดค่าเพื่อช่วยในเรื่องระบบกึ่งอัตโนมัติ
 การแก้ปัญหาวัสดุที่ยาวและหนัก กลไกการโหลดและขนถ่ายอัตโนมัติสำหรับการทำเกลียวท่อ
โหมดรองรับที่ยืดหยุ่นพิเศษสามารถลดอิทธิพลของการโค้งงอของชิ้นงานที่มีต่อการประมวลผลและเพิ่มผลผลิตได้อย่างมีประสิทธิภาพ เข้ากันได้อย่างเคร่งครัดกับเครื่องกลึงเกลียวท่อของเรา
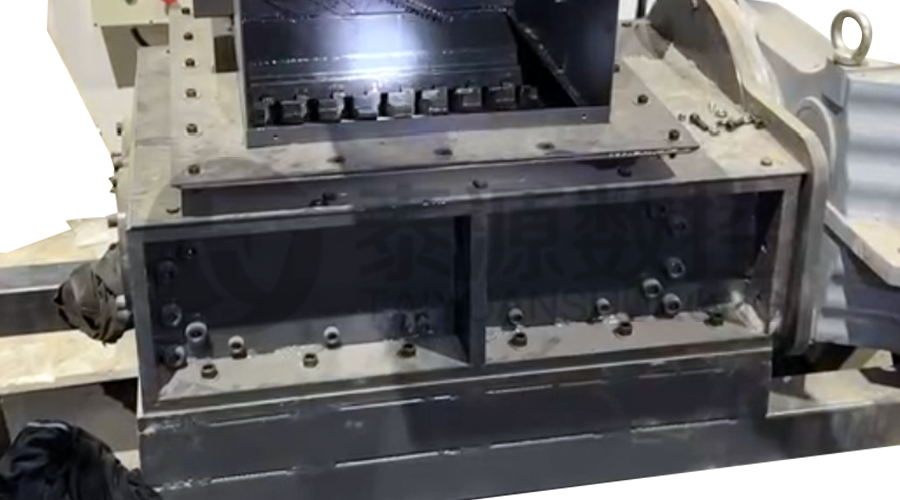 เครื่องบดเศษเหล็กแบบโมดูลาร์ เครื่องบดที่มีความแข็งแรงสูงสำหรับชิป
ใบมีดทำจากวัสดุที่มีความแข็งแรงสูง และวางไว้อย่างเหมาะสมที่ทางออกของเครื่องสกัดเศษเพื่อแยกเศษเหล็กที่เกาะกันเป็นก้อน ลดความเสี่ยงของการย้อนกลับและปรับปรุงการใช้โครงของเสีย
 ซีรี่ส์:TYSK-HB ช่างเชื่อมวงดนตรีที่ทนต่อการสึกหรอแบบกึ่งอัตโนมัติ
ใช้ได้กับ ARNCO 100XT, 200XT, 300XT รองรับการเชื่อมผิวด้วยลวดแกนหรือลวดแข็ง φ1.2-2.0 สามารถติดตั้งการเชื่อมแบบสเปรย์ปืนเดี่ยวและการเชื่อมสเปรย์ปืนคู่ได้สองวิธี รองรับการควบคุมระบบ PLC หรือ CNC
