
ข้อมูลเตือนความจำ



Sep 16, 2026
หน่วยกักเก็บที่ให้แรงบิดที่สม่ำเสมอและแม่นยำคือความแตกต่างระหว่างการเชื่อมต่อที่คงอยู่ได้นานหลายปีในการให้บริการดาวน์โฮลกับการเชื่อมต่อที่ล้มเหลวหลังจากการวิ่งเสร็จสิ้นครั้งแรก เมื่อการเชื่อมต่อท่อหรือท่อประกอบด้วยแรงบิดน้อยเกินไป ไหล่จะไม่ปิดผนึกอย่างเหมาะสม และการเชื่อมต่ออาจคลายออกภายใต้การโหลดแบบวน เมื่อแรงบิดสูงเกินไป รากของเกลียวอาจมีแรงเค้นมากเกินไป พื้นผิวซีลอาจเกิดน้ำดี หรือข้อต่ออาจคลาดเคลื่อนได้ ทุกสิ่งที่ผู้ผลิตหน่วยกั๊กที่เน้นคุณภาพทำ ตั้งแต่การตัดเฉือนส่วนประกอบไปจนถึงการทดสอบการยอมรับของโรงงาน ล้วนย้อนกลับไปถึงการรักษาสมดุลนั้น
ความแม่นยำของแรงบิด เป็นเอาต์พุตที่สำคัญที่สุดเพียงตัวเดียวของหน่วยบัคกิ้ง และเป็นที่แรกที่ผู้ผลิตพิสูจน์คุณภาพของมัน หน่วยสามารถมีโครงที่แข็งแกร่ง ระบบไฮดรอลิกที่ราบรื่น และอินเทอร์เฟซการควบคุมที่สะอาด แต่หากแรงบิดที่รายงานไม่ตรงกับแรงบิดที่ใช้จริงในการเชื่อมต่อ อุปกรณ์นั้นไม่เหมาะกับวัตถุประสงค์
การออกแบบหน่วยกักเก็บที่ดีจะวัดแรงบิดได้โดยตรงกับโหลดเซลล์หรือทรานสดิวเซอร์เกจวัดความเครียดที่ติดตั้งในเส้นทางปฏิกิริยาแรงบิด การอนุมานแรงบิดจากแรงดันไฮดรอลิกนั้นง่ายกว่าและราคาถูกกว่า แต่แรงเสียดทานของไฮดรอลิก การสึกหรอของซีล และการเปลี่ยนแปลงของอุณหภูมิทำให้การแปลงแรงดันเป็นแรงบิดคลาดเคลื่อน ผู้ผลิตที่ใส่ใจในเรื่องความแม่นยำจะระบุการตรวจจับโดยตรงและออกแบบเส้นทางเชิงกล เพื่อให้ทรานสดิวเซอร์มองเห็นเฉพาะแรงบิดปฏิกิริยาที่แท้จริงเท่านั้น
แม้แต่เซ็นเซอร์ที่แม่นยำก็ยังมีประโยชน์ก็ต่อเมื่อระบบควบคุมสามารถทำงานได้เท่านั้น การควบคุมแบบวงปิดจะเปรียบเทียบแรงบิดปัจจุบันที่อ่านได้กับเป้าหมาย และปรับการไหลของไฮดรอลิกในเวลาใกล้เคียงกันแบบเรียลไทม์ โดยหยุดระบบขับเคลื่อนด้วยค่าที่ถูกต้องโดยไม่โอเวอร์เกิน สำหรับการตรวจสอบคุณภาพ ผู้ผลิตจะทำการทดสอบความสามารถในการทำซ้ำ — เป้าหมายการยอมรับโดยทั่วไปคือการรักษาค่าเซ็ตพอยต์ของแรงบิดไว้ภายใน ±1 เปอร์เซ็นต์ ติดต่อกันหลายรอบเลยทีเดียว หากหน่วยไม่สามารถทำซ้ำแรงบิดของตัวเองตลอดทั้งกะการทำงานได้ ก็จะไม่ปกป้องการเชื่อมต่อระดับพรีเมียมในระหว่างการผลิตที่ยาวนาน
ตัวเลือกการออกแบบที่ให้ความเสถียรนี้สามารถมองเห็นได้ในยูนิตบั๊กกิ้งแบบปลอกสกรูและข้อต่อท่อ: หัวแรงบิดที่แข็งแกร่ง พื้นผิวการจับยึดที่ได้รับการประมวลผลอย่างแม่นยำ และวงจรไฮดรอลิกที่รักษาการตอบสนองของแรงดันให้สม่ำเสมอตลอดช่วงการทำงาน
มาตรฐานและการปฏิบัติตามข้อกำหนดกำหนดทั้งการออกแบบและเอกสารประกอบของหน่วยกักเก็บคุณภาพ API 5CT ครอบคลุมตัวเรือนและตัวท่อ รวมถึงข้อกำหนดด้านประสิทธิภาพการเชื่อมต่อ ในขณะที่ API 5B ควบคุมองค์ประกอบเกลียว การวัด และการตรวจสอบขนาด ผู้ผลิตที่สร้างอุปกรณ์สำหรับบริการท่อบ่อน้ำมันจะออกแบบหน่วยของตนโดยใช้เอกสารเหล่านี้ ไม่ใช่เป็นภาษาทางการตลาด แต่เป็นข้อมูลทางวิศวกรรม ระบบควบคุมจะต้องรับแรงบิดและกระจกหมุนที่แตกต่างกันสำหรับการเชื่อมต่อแต่ละประเภท ระบบจับยึดจะต้องยึดเกาะโดยไม่ทำให้ตัวท่อหรือข้อต่อเสียหาย เอาต์พุตข้อมูลจะต้องสนับสนุนการเก็บบันทึกที่แนวปฏิบัติ API คาดหวังจากสถานที่ปฏิบัติงาน
นอกเหนือจากเอกสาร API แล้ว ผู้ผลิตที่น่าเชื่อถือยังรักษาระบบการจัดการคุณภาพ ISO 9001 และสอบเทียบเซ็นเซอร์แรงบิดให้สอดคล้องกับแนวปฏิบัติ ISO/IEC 17025 พวกเขายังออกเอกสารที่ผู้ซื้อสามารถตรวจสอบได้: ใบรับรองการสอบเทียบ ใบรับรองวัสดุสำหรับส่วนประกอบโครงสร้าง และคู่มือที่ระบุช่วงเวลาการสอบเทียบใหม่ที่แนะนำ ด้านการปฏิบัติของระเบียบวินัยนี้ได้อธิบายไว้ในรายละเอียดแล้ว ข้อกำหนดการปฏิบัติตาม API 5CT สำหรับเครื่องกลึงบัคกิ้ง ซึ่งสรุปสิ่งที่ซัพพลายเออร์อุปกรณ์ควรจัดเตรียมเพื่อสนับสนุนการปฏิบัติตามข้อกำหนดของโรงงานที่ได้รับการรับรอง
ชุดบั๊กกิ้งเป็นชุดประกอบที่มีความแม่นยำ ไม่ใช่ประแจที่มีน้ำหนักมาก หัวแรงบิด หัวจับ แคลมป์ดาย และส่วนประกอบเฟรมเป็นส่วนประกอบที่ได้รับการตัดเฉือนด้วยพิกัดความเผื่อตามจริง หากผู้ผลิตไม่สามารถรักษาระดับความคลาดเคลื่อนเหล่านั้นได้ หน่วยจะแสดงแรงบิดอย่างถูกต้องที่เซ็นเซอร์ แต่ไม่สอดคล้องกันที่อินเทอร์เฟซที่แม่พิมพ์จับข้อต่อ
พิจารณาการปิดขนานของขากรรไกรหัวแรงบิด หากส่วนหัวทั้งสองครึ่งปิดไม่สนิท แรงกดสัมผัสของไดย์จะแตกต่างกันไปตามเส้นรอบวง และข้อต่ออาจบิดเบี้ยวได้ในระหว่างการแต่งหน้า พิจารณาความร่วมศูนย์ระหว่างศูนย์กลางของหัวจับและแกนของการเชื่อมต่อ หากปิดอยู่ หน่วยจะส่งแรงดัดงอทับด้วยแรงบิดล้วนๆ ไม่มีข้อผิดพลาดปรากฏบนจอแสดงแรงบิด
นี่คือสาเหตุที่ผู้ผลิตหน่วยบังกลาเทศที่แข็งแกร่งที่สุดก็เป็นผู้ผลิตเครื่องมือกลเช่นกัน เมื่อผู้ผลิตออกแบบและตัดเฉือนส่วนประกอบของตนเองบนเครื่องกลึงเกลียวท่อ CNC ที่มีความแม่นยำสูง ผู้ผลิตจะควบคุมห่วงโซ่พิกัดความเผื่อทั้งหมดตั้งแต่การหล่อแบบดิบจนถึงการประกอบขั้นสุดท้าย นอกจากนี้ ยังมีความรู้ด้านการผลิตโดยตรงอีกด้วย ปัญหาเดียวกับที่เครื่องกลึงต้องแก้ไข เช่น ความเสียหายที่ขอบเกลียว การบิดเบี้ยวของแคลมป์ การเบี่ยงเบนหนีศูนย์ เป็นปัญหาที่หน่วยบัคกิ้งต้องหลีกเลี่ยงไม่ให้สร้างการเชื่อมต่อที่เสร็จสิ้นแล้ว
คุณภาพของหน่วยควบคุมจะถูกตัดสินใจในกระบวนการควบคุมสามกระบวนการ: การประกอบ การสอบเทียบ และการทดสอบการยอมรับจากโรงงาน แต่ละรายการสามารถตรวจสอบได้โดยผู้ซื้อ
หน่วยกำลังไฮดรอลิกคือกล้ามเนื้อของตัวเครื่อง ก่อนจัดส่ง ผู้ผลิตจะทดสอบแรงดันทั้งวงจร โดยทั่วไปจะอยู่ที่ 10 ถึง 20 เปอร์เซ็นต์เหนือแรงดันใช้งานสูงสุด และตรวจสอบทุกจุดเชื่อมต่อเพื่อหารอยรั่ว การตั้งค่าเอาท์พุตของปั๊มและวาล์วระบายจะถูกปรับและล็อค เพื่อให้เครื่องไม่สามารถจ่ายแรงบิดได้มากกว่าที่ระบบกำหนดไว้
ทรานสดิวเซอร์แรงบิดแต่ละตัวจะถูกโหลดเข้ากับทรานสดิวเซอร์แรงบิดอ้างอิงที่ได้รับการรับรองหรือประแจแรงบิดที่สอบเทียบแล้ว และเส้นโค้งการสอบเทียบที่ได้จะถูกจัดเก็บไว้ในตัวควบคุมเครื่องจักร ใบรับรองการสอบเทียบเป็นเอกสารอิสระ ไม่ใช่บรรทัดในคู่มือ ประกอบด้วยหมายเลขใบรับรองของเครื่องมืออ้างอิง วันที่สอบเทียบ และค่าที่วัดได้ที่จุดแรงบิดหลายจุด
หลักฐานด้านคุณภาพที่น่าเชื่อถือที่สุดคือการทดสอบแบบเรียลไทม์ ผู้ผลิตดำเนินการตัวอย่างปลอกหรือท่อจริงผ่านวงจรการขึ้นรูปและการแตกหักที่สมบูรณ์ด้วยแรงบิดที่กำหนด โดยบันทึกเส้นโค้งการหมุนแรงบิดสำหรับข้อต่อแต่ละข้อ ในระเบียบวิธีการทดสอบที่ดี ผู้ตรวจสอบคุณภาพของผู้ผลิตจะตรวจสอบว่าค่าที่แสดงตรงกับการอ่านค่าอ้างอิง ว่าเครื่องถึงแรงบิดเป้าหมายโดยไม่โอเวอร์เกิน และการเชื่อมต่อที่เสร็จสิ้นนั้นตรงตามค่าขนาดที่คาดหวัง เช่น ค่าขัดแย้งหรือตำแหน่ง วิศวกรโรงงานที่ตรวจสอบขั้นตอนการยอมรับของตนเองจะพบว่ามีพื้นฐานที่เป็นประโยชน์ใน หลักการทางเทคนิคและข้อได้เปรียบในการใช้งานของแรงบิดเอาท์พุตอันทรงพลัง .
หนึ่งรอบพิสูจน์ว่าหน่วยสามารถทำงานได้ หนึ่งร้อยรอบพิสูจน์ว่าเชื่อถือได้ ผู้ผลิตที่มีคุณภาพทำการทดสอบความทนทานที่จำลองหน้าที่การผลิต รวมถึงรอบที่แรงบิดเต็มพิกัด และพวกเขารวบรวมข้อมูลเพื่อแสดงให้เห็นว่าแรงบิดเอาท์พุตจะพัฒนาไปอย่างไรเมื่อระบบไฮดรอลิกอุ่นเครื่อง
โปรแกรมการตรวจสอบทั่วไปมีลักษณะดังนี้:
| รายการตรวจสอบ | การปฏิบัติโดยทั่วไป | มันพิสูจน์อะไร. |
|---|---|---|
| การสอบเทียบเซ็นเซอร์แรงบิด | โหลดเซลล์ได้รับการตรวจสอบกับทรานสดิวเซอร์แรงบิดอ้างอิงที่ได้รับการรับรองที่หลายจุด | ความแม่นยำของค่าแรงบิดที่แสดง |
| การทดสอบแรงดันไฮดรอลิก | การแช่ด้วยแรงดันเต็มที่บวกกับการทำงานเกินพิกัด 110%; การตรวจสอบการรั่วไหลด้วยสายตา | ความสมบูรณ์ของระบบและความเสถียรของแรงกดดัน |
| การทดสอบการแต่งหน้าแบบเต็มโหลด | การสร้างและการแตกตัวของปลอก API หรือตัวอย่างท่อที่แรงบิดพิกัด | ประสิทธิภาพการทำงานแบบครบวงจร |
| การทำงานซ้ำ | 50 ถึง 100 รอบติดต่อกันที่เป้าหมายแรงบิดเดียวกันโดยมีการบันทึกข้อมูล | ความเสถียรและพฤติกรรมการดริฟท์ภายใต้น้ำหนักบรรทุก |
ผลลัพธ์ของการดำเนินการเหล่านี้ไม่ได้มีไว้สำหรับการใช้งานภายในของผู้ผลิตเท่านั้น เมื่อผู้ซื้อได้รับรายงานการยอมรับของโรงงานพร้อมกราฟแรงบิด-การหมุนที่ระบุเวลา จะมีหลักฐานที่เป็นรูปธรรมเกี่ยวกับความสามารถของยูนิตนี้ และเกณฑ์มาตรฐานในการประเมินยูนิตหลังจากเริ่มใช้งานที่ไซต์งาน
คุณภาพไม่สิ้นสุดเมื่อเครื่องออกจากโรงงาน หน่วยบัคกิ้งใช้เพื่อสร้างบันทึกถาวรสำหรับทุกการเชื่อมต่อที่ลงหลุม และการออกแบบระบบควบคุมของผู้ผลิตจะกำหนดความน่าเชื่อถือของบันทึกนั้น
หน่วยสมัยใหม่บันทึกแรงบิด การเลี้ยว และเวลาสำหรับทุกข้อต่อ โดยจะเปรียบเทียบผลลัพธ์แต่ละรายการกับหน้าต่างที่ตั้งโปรแกรมไว้ ตั้งค่าสถานะค่าที่อยู่นอกช่วง และล็อคการทำงานเพิ่มเติมจนกว่าผู้ปฏิบัติงานจะรับทราบปัญหา ระบบจะระบุว่าใครเป็นผู้ดำเนินการข้อต่อ ประเภทการเชื่อมต่อที่เลือก และเครื่องใด ประวัติต่อข้อต่อนี้เป็นสิ่งที่ผู้ดำเนินการขุดเจาะหรือลานวางท่อต้องการสำหรับเอกสารคุณภาพที่ต่อท้ายลำดับไปยังไซต์หลุม
ในการปฏิบัติงานที่มีปริมาณงานสูง หน่วยกักเก็บคือสถานีหนึ่งในห่วงโซ่ที่ใหญ่กว่าซึ่งรวมถึงการกลึงเกลียว การตรวจสอบ และการประกอบข้อต่อด้วย เมื่อผู้ผลิตรวมระเบียบข้อมูลเดียวกันเข้ากับสายการผลิตอัจฉริยะของระบบจับยึด ข้อมูลแรงบิดและตำแหน่งจากสถานีควบคุมสามารถเชื่อมโยงกับหมายเลขซีเรียลของข้อต่อ ทำให้เกิดบันทึกที่ตรวจสอบย้อนกลับได้ตั้งแต่การตัดเฉือนจนถึงขั้นตอนการแต่งหน้าขั้นสุดท้าย
ก่อนที่จะตัดสินใจซื้อหน่วยบัคกิ้ง ให้ตรวจสอบการเคลมด้วยการตรวจสอบสั้นๆ ขอใบรับรองการสอบเทียบสำหรับทรานสดิวเซอร์แรงบิด และตรวจสอบว่าใบรับรองอ้างอิงถึงมาตรฐานที่ตรวจสอบย้อนกลับได้และวันที่ล่าสุด ขอระเบียบปฏิบัติการยอมรับของโรงงานและข้อมูลการทดสอบจริงจากหน่วยที่นำเสนอให้คุณ ไม่ใช่จากโบรชัวร์ทั่วไป ดูเครื่องที่ทำงานภายใต้โหลด — จากตัวอย่างการเชื่อมต่อจริง — หากทำได้
ตรวจสอบพื้นการผลิต เครื่องมือกลที่ใช้สร้างส่วนประกอบของตัวเครื่องมีค่าความคลาดเคลื่อนที่ยอมรับได้ตามที่ตัวเครื่องสัญญาไว้หรือไม่ ผู้ผลิตที่ต้องอาศัยการตัดเฉือนจากภายนอกที่ไม่สอดคล้องกันสำหรับชิ้นส่วนที่สำคัญของตนเองจะควบคุมคุณภาพได้ยากขึ้น
สุดท้าย ชั่งน้ำหนักความสามารถในการหลังการขาย หน่วยบั๊กกิ้งต้องมีการสอบเทียบใหม่เป็นระยะ อะไหล่สำหรับระบบไฮดรอลิก และบริการที่ตอบสนองเมื่อหน่วยหยุดทำงาน การสนับสนุนทางเทคนิคและลอจิสติกส์ของผู้ผลิตเป็นส่วนหนึ่งของคุณภาพของการซื้อ สำหรับแนวทางที่มีโครงสร้างในการเปรียบเทียบอุปกรณ์ คำแนะนำในการเลือกหน่วยการโก่ง ครอบคลุมพารามิเตอร์ที่สำคัญเพื่อเปรียบเทียบก่อนตัดสินใจ
คุณภาพในหน่วยควบคุมไม่ใช่คุณสมบัติเดียวหรือใบรับรองบนผนัง ซึ่งเป็นผลรวมของความแม่นยำในการวัดแรงบิด วินัยในการสอบเทียบ การปฏิบัติตามมาตรฐาน การตัดเฉือนชิ้นส่วนของเครื่องอย่างแม่นยำ การประกอบที่มีการควบคุม การทดสอบตามสภาพจริง และการตรวจสอบย้อนกลับข้อมูล ผู้ผลิตที่สามารถสาธิตเลเยอร์ทั้งเจ็ดได้ — ด้วยเอกสารและการทดสอบจริง ไม่ใช่ข้อความ — มอบสิ่งหนึ่งที่หน่วยบัคกิ้งต้องส่งมอบให้กับลูกค้า: มั่นใจได้ว่าทุกการเชื่อมต่อถูกสร้างขึ้นตามที่ออกแบบไว้ทุกประการ .
ผลิตภัณฑ์ที่เกี่ยวข้อง
 Model:TYSK-630T ท่อเจาะข้อต่อและข้อต่อกล่อม
The machine adopts a FANUC CNC system with stable processing accuracy and flexible programming functions to ensure that the processed parts meet strict industry standards. The high torque and heavy-load design can cope with long-term continuous work and has strong durability.
 รุ่น:TYSK-1355 เครื่องกลึงท่อน้ำมัน
เครื่องใช้ระบบ CNC ของ FANUC ที่มีความแม่นยำในการประมวลผลที่มั่นคงและฟังก์ชันการตั้งโปรแกรมที่ยืดหยุ่น เพื่อให้แน่ใจว่าชิ้นส่วนที่ผ่านการประมวลผลตรงตามมาตรฐานอุตสาหกรรมที่เข้มงวด การออกแบบแรงบิดสูงและรับน้ำหนักมากสามารถรองรับการทำงานต่อเนื่องในระยะยาวและมีความทนทานสูง
 รุ่น:TYSK-XQJ-550 เครื่องทำสกิลฟิล์ม PTFE ขนาดกลางและขนาดใหญ่
ออกแบบมาเพื่อการประมวลผลช่องว่างที่มีเส้นผ่านศูนย์กลางสูงสุด 550 มม. และความยาวสูงสุด 1,000 มม. เรายังปรับแต่งได้ตามความต้องการของผู้ใช้อีกด้วย เปลี่ยนความเร็วและความหนาได้ง่ายด้วย CNC.
ซีรี่ส์:TYSK-NKJ เครื่องสกรูบนเครื่อง/ปลอกและท่อเชื่อมต่อกัน
เครื่องใช้มอเตอร์ไฮดรอลิก กลไกกลไกลอยตัว และการตรวจจับแรงบิดแบบเรียลไทม์ ปรับให้เข้ากับการโค้งงอของวัสดุ และป้องกันการเสียรูปของวัสดุ เครื่องจักรเสริมได้รับการกำหนดค่าเพื่อช่วยในเรื่องระบบกึ่งอัตโนมัติ
 การแก้ปัญหาวัสดุที่ยาวและหนัก กลไกการโหลดและขนถ่ายอัตโนมัติสำหรับการทำเกลียวท่อ
โหมดรองรับที่ยืดหยุ่นพิเศษสามารถลดอิทธิพลของการโค้งงอของชิ้นงานที่มีต่อการประมวลผลและเพิ่มผลผลิตได้อย่างมีประสิทธิภาพ เข้ากันได้อย่างเคร่งครัดกับเครื่องกลึงเกลียวท่อของเรา
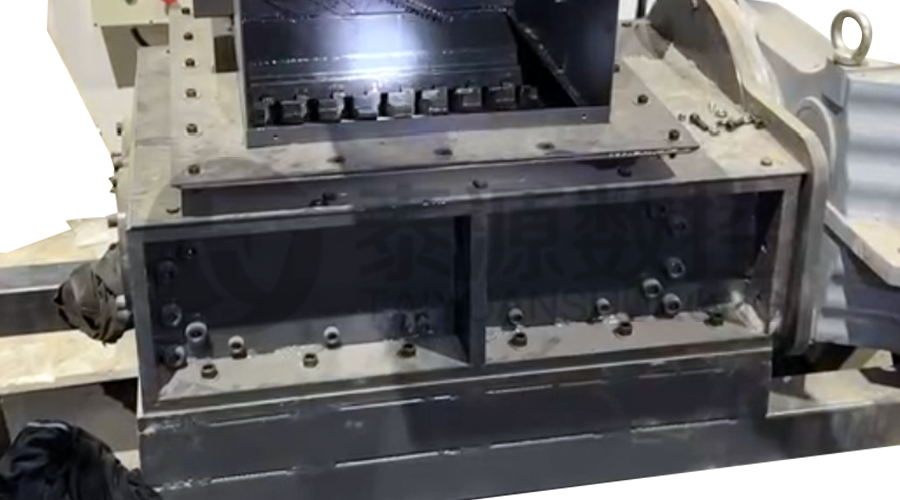 เครื่องบดเศษเหล็กแบบโมดูลาร์ เครื่องบดที่มีความแข็งแรงสูงสำหรับชิป
ใบมีดทำจากวัสดุที่มีความแข็งแรงสูง และวางไว้อย่างเหมาะสมที่ทางออกของเครื่องสกัดเศษเพื่อแยกเศษเหล็กที่เกาะกันเป็นก้อน ลดความเสี่ยงของการย้อนกลับและปรับปรุงการใช้โครงของเสีย
 ซีรี่ส์:TYSK-HB ช่างเชื่อมวงดนตรีที่ทนต่อการสึกหรอแบบกึ่งอัตโนมัติ
ใช้ได้กับ ARNCO 100XT, 200XT, 300XT รองรับการเชื่อมผิวด้วยลวดแกนหรือลวดแข็ง φ1.2-2.0 สามารถติดตั้งการเชื่อมแบบสเปรย์ปืนเดี่ยวและการเชื่อมสเปรย์ปืนคู่ได้สองวิธี รองรับการควบคุมระบบ PLC หรือ CNC
