
ข้อมูลเตือนความจำ



Aug 19, 2026
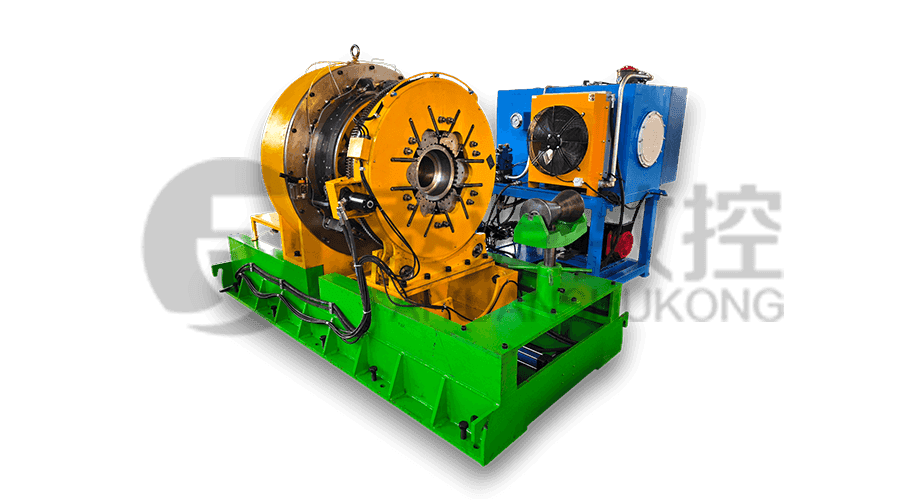
ก่อนที่คัปปลิ้งจะเข้าใช้งาน เครื่องจักรเครื่องหนึ่งจะเป็นผู้สรุปว่าประกอบเกลียวได้ดีเพียงใด นั่นก็คือหน่วยบั๊กกิ้ง โดยจะขันข้อต่อเข้ากับโครงหรือท่อให้แน่นด้วยแรงบิดที่ควบคุมได้ และเมื่อแรงบิดนั้นผิด ความล้มเหลวมักจะปรากฏขึ้นหลังจากการเชื่อมต่อใช้งานได้แล้วเท่านั้น ส่วนประกอบหลักของหน่วยควบคุมจะกำหนดความแม่นยำ อายุการใช้งาน และต้นทุนการดำเนินงาน และแต่ละรายการควรได้รับการตรวจสอบอย่างละเอียดก่อนซื้อ
หน่วยบั๊กจะง่ายกว่าเครื่องกลึงเกลียวในการบำรุงรักษารายวัน แต่แรงที่เกี่ยวข้องนั้นมีมากและข้อผิดพลาดที่ยอมรับได้นั้นมีน้อย หน่วยที่ให้แรงบิดเกินข้อกำหนดเพียงไม่กี่เปอร์เซ็นต์สามารถสร้างความเสียหายที่มองไม่เห็นในขณะนั้นและมีราคาแพงในภายหลัง ตารางด้านล่างแสดงรายการกลุ่มส่วนประกอบหลัก ส่วนที่ตามมาจะอธิบายว่าแต่ละส่วนทำอะไรและส่งผลต่อการผลิตอย่างไร
| กลุ่มส่วนประกอบ | ฟังก์ชั่นหลัก | ทำไมมันถึงสำคัญ |
|---|---|---|
| โครงสร้างปฏิกิริยาเฟรมและแรงบิด | ดูดซับแรงบิดของปฏิกิริยาและช่วยให้องค์ประกอบการทำงานอยู่ในแนวเดียวกัน | ควบคุมความสม่ำเสมอของแรงบิดและอายุการใช้งานของเครื่องจักร |
| หัวแรงบิด | จับและหมุนท่อหรือข้อต่อ | ตั้งค่าแรงบิดสูงสุดและความจุขนาดท่อ |
| ตองสำรอง | ยึดปลายด้านตรงข้ามของการเชื่อมต่อ | ป้องกันการเลื่อนหลุดและความเสียหายของเกลียว |
| หน่วยพลังงานไฮดรอลิก | จ่ายแรงดันและการไหลสำหรับการหมุนและการหนีบ | กำหนดเอาต์พุตสูงสุดและความเสถียรระยะการเปลี่ยนเกียร์ |
| การวัดและควบคุมแรงบิด | วัดและควบคุมแรงบิดในการแต่งหน้า | กำหนดความถูกต้องและการปฏิบัติตามข้อกำหนด |
| การควบคุมไฟฟ้าและ HMI | รันวงจร จัดเก็บสูตรอาหาร บันทึกข้อมูล | ส่งผลต่อความปลอดภัย การตรวจสอบย้อนกลับ และระยะเวลาในการเปลี่ยนแปลง |
| ระบบเสริม | การเติมสาร การหล่อลื่น การทำความเย็น ความปลอดภัย | ขับเคลื่อนเวลาทำงานและคุณภาพการเชื่อมต่อ |
หน่วยกักเก็บจะสร้างแรงบิด และโครงสร้างที่ยึดไว้จะดูดซับปฏิกิริยาที่เท่ากันและตรงกันข้าม หากเฟรมไม่แข็งพอ การจัดตำแหน่งระหว่างหัวแรงบิดและลิ้นสำรองจะเปลี่ยนไปในระหว่างรอบการทำงาน และแรงบิดที่ระบบควบคุมบันทึกไว้จะไม่ตรงกับที่เกลียวสัมผัสจริงอีกต่อไป
หน่วยที่สร้างขึ้นอย่างดีใช้ฐานเหล็กหล่อหนักหรือการผลิตเหล็กเชื่อมที่มีซี่โครงภายในและส่วนที่บรรเทาความเครียด รูปทรงวิกฤตคือแกนระหว่างหัวแรงบิดและแป้นสำรอง: พวกเขาจะต้องคงศูนย์กลางภายใต้ภาระสูงสุด . เฟรมแบบสลักเกลียวที่สามารถคลายตัวเมื่อเวลาผ่านไป ส่งผลให้ความแม่นยำของแรงบิดลดลง ดังนั้นจึงควรใช้โครงสร้างแบบชิ้นเดียวหรือแบบกลึงละเอียด เมื่อเปรียบเทียบเครื่องจักร มวลเฟรมและความแข็งบอกได้มากกว่าแรงบิดพิกัดเพียงอย่างเดียว
หัวแรงบิดจับชิ้นส่วนหนึ่งของการเชื่อมต่อแล้วหมุน ส่วนหลักสามส่วนคือสปินเดิล ระบบขับเคลื่อน และขากรรไกรหนีบ
สปินเดิลเป็นเพลาเจาะขนาดใหญ่ที่แบกโดยแบริ่งที่รับแรงในแนวรัศมีและแนวแกน เส้นผ่านศูนย์กลางของรูจะกำหนดเส้นผ่านศูนย์กลางภายนอกที่ใหญ่ที่สุดของท่อหรือข้อต่อที่สามารถทะลุผ่านส่วนหัวได้ ดังนั้นรูสปินเดิลจึงเป็นข้อกำหนดแรกในการเปรียบเทียบกับกลุ่มผลิตภัณฑ์ของคุณ ด้านหลังสปินเดิล มอเตอร์ไฮดรอลิกและกระปุกเกียร์ลดแรงบิดจะทวีคูณแรงบิดตามค่าพิกัด
การยึดเกาะคือจุดที่มองเห็นคุณภาพของเครื่องจักรได้ ขากรรไกรที่ทำงานด้วยระบบไฮดรอลิกหรือแม่พิมพ์แบบสลิปจะปิดบนชิ้นงานและส่งแรงบิดไปยังจุดเชื่อมต่อ เม็ดมีดของขากรรไกรถูกจับคู่กับวัสดุท่อ เม็ดมีดที่ชำรุดหรือไม่ตรงกันทำให้เกิดการเลื่อนหลุด และขากรรไกรที่ลื่นไถลเป็นวิธีที่เร็วที่สุดในการทำเกลียวคุณภาพเยี่ยม ต้องจำกัดแรงจับยึดด้วยเพื่อไม่ให้ด้ามจับบีบท่อที่มีผนังบาง
ที่คีบสำรองจะยึดด้านตรงข้ามของการเชื่อมต่อในขณะที่หัวแรงบิดหมุน ในหน่วยควบคุมปลอกและท่อ จะใช้ชุดจับยึดแบบเต็มวงกลมหรือแบบแบ่งส่วนซึ่งขับเคลื่อนโดยกระบอกหนีบไฮดรอลิก
กริปสำรองต้องมีความแข็งแรงอย่างน้อยเท่ากับแรงบิดสูงสุดของเครื่องจักรเพราะว่า การเลื่อนหลุดใดๆ หมายความว่าท่อหมุนแทนที่จะทำให้การเชื่อมต่อแน่นขึ้น . ปากจับต้องกระจายแรงเท่าๆ กัน เพื่อไม่ให้ทำเครื่องหมายตัวท่อหรือทำให้ท่อผนังบางเป็นวงรี ซึ่งเป็นเหตุว่าทำไมชุดปากจับจึงจับคู่กับเส้นผ่านศูนย์กลางภายนอกและความหนาของผนังของแต่ละขนาดท่อ
หน่วยกำลังไฮดรอลิกจ่ายพลังงานสำหรับทั้งการหมุนและการจับยึด: มอเตอร์ไฟฟ้า ปั๊ม อ่างเก็บน้ำ ท่อร่วมควบคุม วาล์วระบายแรงดัน และตัวสะสม
ตัวสะสมมีความสำคัญเนื่องจากแรงบิดสูงสุดไม่ต่อเนื่อง โดยจะกักเก็บพลังงานในช่วงเวลาที่ไม่ได้ใช้งานและปล่อยออกมาในระหว่างรอบการแต่งหน้า โดยปล่อยให้ปั๊มขนาดเล็กกว่าให้แรงบิดสูงสุดเท่าเดิม การปรับวาล์วจะควบคุมว่าแรงบิดจะเพิ่มขึ้นอย่างราบรื่นเพียงใด การก้าวกะทันหันอาจทำให้ด้ายกระตุกและทำให้เกิดการครูดได้
การจัดการความร้อนเป็นปัญหาด้านการผลิต การวิ่งอย่างต่อเนื่องจะทำให้อุณหภูมิน้ำมันสูงขึ้น ซึ่งจะทำให้น้ำมันบางลงและเปลี่ยนค่าความดันที่อ่านได้ ตัวทำความเย็นน้ำมันและถังเก็บน้ำมันที่มีขนาดถูกต้องจะทำให้ระบบอยู่ในช่วงอุณหภูมิคงที่ และความเสถียรนั้นทำให้วงจรควบคุมแรงบิดมีความสม่ำเสมอมากขึ้นเมื่อสิ้นสุดการเปลี่ยนเกียร์
การวัดแรงบิดจะแยกเครื่องจักรที่ทรงพลังออกจากเครื่องจักรที่แม่นยำ ระบบโดยตรงใช้โหลดเซลล์หรือเซ็นเซอร์แรงบิดบนระบบขับเคลื่อน ระบบทางอ้อมคำนวณแรงบิดจากแรงดันไฮดรอลิกที่มอเตอร์ การตรวจจับโดยตรงมีความแม่นยำมากกว่า เนื่องจากไม่รวมผลกระทบจากแรงเสียดทานและอุณหภูมิในวงจรไฮดรอลิก และควรใช้เมื่อต้องการค่าแรงบิดที่บันทึกไว้
ลูปควบคุมจะจัดการการแต่งหน้าตามลำดับ: การสัมผัส แรงบิดที่เพิ่มขึ้น การยึดครั้งสุดท้าย และการคลาย การดำเนินการบางอย่างจำเป็นต้องมีการควบคุมเฉพาะแรงบิดเท่านั้น ส่วนอื่นๆ ต้องการการควบคุมแรงบิดและการหมุน โดยที่ระบบจะติดตามมุมการหมุนและสามารถตรวจจับการกลึงเกลียวได้ การควบคุมที่ดีจะรักษาขีดจำกัดแรงบิดบนและล่างอย่างสม่ำเสมอ ขณะเดียวกันก็รักษารอบให้เร็วเพียงพอสำหรับอัตราไลน์
สำหรับท่อบ่อน้ำมัน ประสิทธิภาพที่บันทึกไว้เป็นส่วนหนึ่งของการยอมรับผลิตภัณฑ์ ร้านค้าที่ใช้ปลอกและท่อ API 5CT มักจะตรวจสอบ ข้อกำหนดการปฏิบัติตาม API 5CT ก่อนที่จะยอมรับบันทึกแรงบิดของหน่วย
เมื่อกำหนดการย้ายไปมาระหว่างขนาดเคส หน่วยจะ การควบคุมแรงบิดและพฤติกรรมการเปลี่ยนแปลง กำหนดระยะเวลาหยุดทำงานที่ต้นทุนการเปลี่ยนแปลงแต่ละขนาด
PLC ดำเนินวงจร: การหนีบ การวางตำแหน่ง ทางลาดของแรงบิด การทำให้เสร็จสมบูรณ์ และการปล่อย HMI แสดงแรงบิดเป้าหมาย แรงบิดที่ได้รับ จำนวนรอบ และสัญญาณเตือน และจัดเก็บสูตรสำหรับท่อขนาดต่างๆ การป้อนสูตรแทนการหมุนวาล์วแบบแมนนวลจะขจัดความผันแปรที่ขึ้นอยู่กับผู้ปฏิบัติงานส่วนใหญ่ออกจากคุณภาพการเชื่อมต่อ
นอกจากนี้ ระบบไฟฟ้ายังมีฟังก์ชันด้านความปลอดภัยอีกด้วย เช่น สตาร์ทด้วยมือสองข้าง การ์ดที่เชื่อมต่อกัน การหยุดฉุกเฉิน และการปิดเครื่องอัตโนมัติเมื่อเกินขีดจำกัดแรงบิด การบันทึกข้อมูลและการเชื่อมต่อเครือข่ายช่วยให้แต่ละข้อต่อสามารถตรวจสอบได้จนถึงพารามิเตอร์เสริม ซึ่งคาดว่าจะมีมากขึ้นในการตรวจสอบคุณภาพ
ส่วนประกอบเสริมไม่ได้สร้างแรงบิด แต่จะตัดสินว่าเครื่องจักรจะทำงานเต็มกะโดยไม่หยุดชะงักหรือไม่
สารประกอบเกลียวช่วยปกป้องพื้นผิวเกลียวและควบคุมการเสียดสี เครื่องติดสารโด๊ปอัตโนมัติจะสูบจ่ายปริมาณที่สามารถทำซ้ำได้ต่อข้อต่อ ในขณะที่การใช้งานด้วยตนเองนั้นแตกต่างกันไปในแต่ละผู้ปฏิบัติงาน: สารประกอบที่มากเกินไปอาจทำให้เกิดการขันแน่นเกินไป และน้อยเกินไปจะทำให้เสี่ยงต่อการครูด
แบริ่งหลัก กระปุกเกียร์ และพื้นผิวสไลด์จำเป็นต้องมีการจ่ายน้ำมันอย่างต่อเนื่อง การสูญเสียการหล่อลื่นเป็นสาเหตุที่พบบ่อยที่สุดของความล้มเหลวของตลับลูกปืนก่อนกำหนดในเครื่องจักรเหล่านี้ และโดยปกติแล้วจะป้องกันได้ ระบบทำความเย็นจะรักษาอุณหภูมิน้ำมันภายในหน้าต่างตามที่ลูปควบคุมคาดหวัง
การ์ดที่เชื่อมต่อกันและกลไกการตัดแรงบิดจะหยุดเครื่องหลังจากเกิดเหตุการณ์ผิดปกติ ในโรงงานที่มีปริมาณงานสูงกว่า หน่วยกักเก็บจะเชื่อมต่อกับสายพานลำเลียงและอุปกรณ์ขนถ่าย เพื่อให้ท่อเคลื่อนผ่านได้โดยอัตโนมัติ ในการจัดการดังกล่าว สถานีจะกลายเป็นองค์ประกอบหนึ่งของสายการผลิตอัจฉริยะแบบเชื่อมต่อที่ประสานการจัดการ การตรวจสอบ และการขันแน่น และการจับมือ PLC และการจับคู่รอบเวลามีความสำคัญพอๆ กับอัตราแรงบิด
กลุ่มส่วนประกอบลดลงเป็นรายการตรวจสอบ แรงบิดพิกัดต้องมีส่วนต่างสูงกว่าการเชื่อมต่อที่หนักที่สุดของคุณ รูแกนหมุนต้องเคลียร์ข้อต่อที่ใหญ่ที่สุด การวัดแรงบิดควรดำเนินการโดยตรงและบันทึกไว้สำหรับงานที่ควบคุมโดย API ความเร็วในการเปลี่ยนขึ้นอยู่กับกรามและการจัดเก็บสูตรอาหาร การเข้าถึงการบำรุงรักษาจะกำหนดระยะเวลาการซ่อมแซม
สิ่งเหล่านี้เป็นเกณฑ์ที่จะนำมาเปรียบเทียบ ที่ คู่มือการเลือกเครื่องกลึงแบบปลอกและข้อต่อท่อ อธิบายวิธีจับคู่สิ่งเหล่านี้กับโปรแกรมการผลิตเฉพาะ ดังนั้นการตัดสินใจจึงขึ้นอยู่กับความสามารถที่วัดได้แทนที่จะเป็นหมายเลขป้ายชื่อ
ตัวอย่างหนึ่งของการตัดสินใจที่นำไปใช้ในทางปฏิบัติคือยูนิตบั๊กคัปปลิ้งปลอกและท่อซีรีส์ TYSKNKJ-100 ซึ่งเป็นเครื่องจักรแบบสกรูที่สร้างขึ้นโดยมีทางลาดแรงบิดที่ควบคุมได้ การจับยึดที่ปลอดภัย และการเปลี่ยนอย่างรวดเร็ว มีไว้สำหรับโรงงานที่แปรรูปท่อและท่อในปริมาณการผลิต และต้องการให้หน่วยรักษาระดับความคลาดเคลื่อนตลอดกะงานทั้งหมด
หน่วยบั๊กทำหน้าที่ที่ฟังดูเรียบง่าย — สร้างหรือแยกการเชื่อมต่อแบบเกลียวด้วยแรงบิดที่ควบคุม — และส่วนประกอบหลักทุกตัวมีอยู่เพื่อทำให้งานนั้นสามารถทำซ้ำได้ เฟรมดูดซับแรง หัวแรงบิดและคีมสำรองยึดและหมุน หน่วยไฮดรอลิกจ่ายพลังงาน ระบบควบคุมรับประกันความแม่นยำ และระบบไฟฟ้าและระบบเสริมทำให้การทำงานปลอดภัย จุดอ่อนในส่วนประกอบใดๆ ในที่สุดจะแสดงเป็นของเสีย การทำงานซ้ำ หรือการบำรุงรักษาโดยไม่ได้วางแผน
ในร้านค้าส่วนใหญ่ หน่วยบังเหียนได้รับการวางแผนร่วมกับเครื่องต๊าปเกลียว โดยเครื่องกลึงจะตัดเกลียว และอุปกรณ์บังเหียนจะพิสูจน์ว่าชิ้นส่วนประกอบอย่างถูกต้อง เครื่องกลึงข้อต่อท่อเจาะครอบคลุมด้านการตัดของกลุ่มผลิตภัณฑ์เดียวกัน และควรระบุเครื่องจักรทั้งสองเครื่องให้มีเส้นผ่านศูนย์กลางภายนอกท่อ ประเภทการเชื่อมต่อ และอัตราการผลิตเดียวกัน
ผลิตภัณฑ์ที่เกี่ยวข้อง
 Model:TYSK-630T ท่อเจาะข้อต่อและข้อต่อกล่อม
The machine adopts a FANUC CNC system with stable processing accuracy and flexible programming functions to ensure that the processed parts meet strict industry standards. The high torque and heavy-load design can cope with long-term continuous work and has strong durability.
 รุ่น:TYSK-1355 เครื่องกลึงท่อน้ำมัน
เครื่องใช้ระบบ CNC ของ FANUC ที่มีความแม่นยำในการประมวลผลที่มั่นคงและฟังก์ชันการตั้งโปรแกรมที่ยืดหยุ่น เพื่อให้แน่ใจว่าชิ้นส่วนที่ผ่านการประมวลผลตรงตามมาตรฐานอุตสาหกรรมที่เข้มงวด การออกแบบแรงบิดสูงและรับน้ำหนักมากสามารถรองรับการทำงานต่อเนื่องในระยะยาวและมีความทนทานสูง
 รุ่น:TYSK-XQJ-550 เครื่องทำสกิลฟิล์ม PTFE ขนาดกลางและขนาดใหญ่
ออกแบบมาเพื่อการประมวลผลช่องว่างที่มีเส้นผ่านศูนย์กลางสูงสุด 550 มม. และความยาวสูงสุด 1,000 มม. เรายังปรับแต่งได้ตามความต้องการของผู้ใช้อีกด้วย เปลี่ยนความเร็วและความหนาได้ง่ายด้วย CNC.
 ซีรี่ส์:TYSK-NKJ เครื่องสกรูบนเครื่อง/ปลอกและท่อเชื่อมต่อกัน
เครื่องใช้มอเตอร์ไฮดรอลิก กลไกกลไกลอยตัว และการตรวจจับแรงบิดแบบเรียลไทม์ ปรับให้เข้ากับการโค้งงอของวัสดุ และป้องกันการเสียรูปของวัสดุ เครื่องจักรเสริมได้รับการกำหนดค่าเพื่อช่วยในเรื่องระบบกึ่งอัตโนมัติ
 การแก้ปัญหาวัสดุที่ยาวและหนัก กลไกการโหลดและขนถ่ายอัตโนมัติสำหรับการทำเกลียวท่อ
โหมดรองรับที่ยืดหยุ่นพิเศษสามารถลดอิทธิพลของการโค้งงอของชิ้นงานที่มีต่อการประมวลผลและเพิ่มผลผลิตได้อย่างมีประสิทธิภาพ เข้ากันได้อย่างเคร่งครัดกับเครื่องกลึงเกลียวท่อของเรา
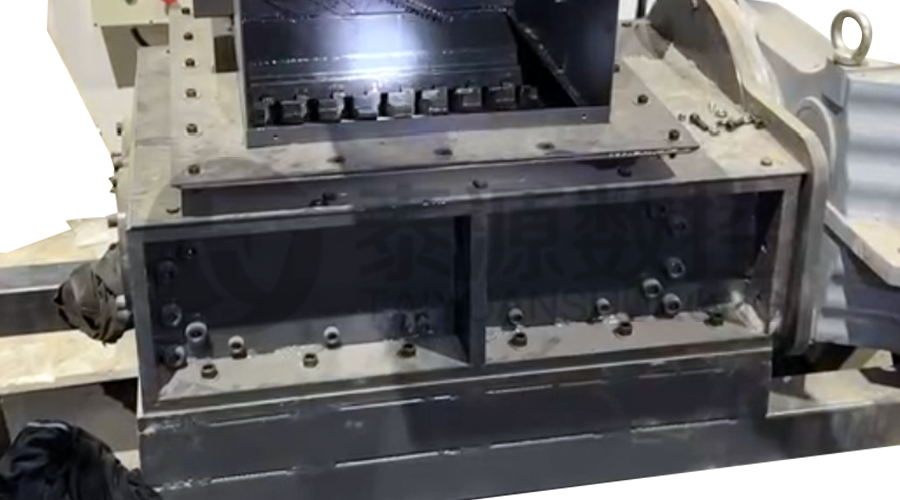 เครื่องบดเศษเหล็กแบบโมดูลาร์ เครื่องบดที่มีความแข็งแรงสูงสำหรับชิป
ใบมีดทำจากวัสดุที่มีความแข็งแรงสูง และวางไว้อย่างเหมาะสมที่ทางออกของเครื่องสกัดเศษเพื่อแยกเศษเหล็กที่เกาะกันเป็นก้อน ลดความเสี่ยงของการย้อนกลับและปรับปรุงการใช้โครงของเสีย
 ซีรี่ส์:TYSK-HB ช่างเชื่อมวงดนตรีที่ทนต่อการสึกหรอแบบกึ่งอัตโนมัติ
ใช้ได้กับ ARNCO 100XT, 200XT, 300XT รองรับการเชื่อมผิวด้วยลวดแกนหรือลวดแข็ง φ1.2-2.0 สามารถติดตั้งการเชื่อมแบบสเปรย์ปืนเดี่ยวและการเชื่อมสเปรย์ปืนคู่ได้สองวิธี รองรับการควบคุมระบบ PLC หรือ CNC
