
ข้อมูลเตือนความจำ



Sep 04, 2026
การเชื่อมต่อเคสที่ล้มเหลวระหว่างการแต่งหน้านั้นแทบจะไม่เกิดอุบัติเหตุเลย มันเป็นผลมาจากการตัดสินใจที่ยาวนานก่อนที่เธรดจะสัมผัสกันครั้งแรก สำหรับใครก็ตามที่ดำเนินการหรือซื้ออุปกรณ์บัคกิ้ง ตัวทำนายประสิทธิภาพภาคสนามที่เชื่อถือได้มากที่สุดคือวิธีการสร้างเครื่องจักร กระบวนการผลิตหน่วยการโก่งจะกำหนด ความแม่นยำของแรงบิด ความสามารถในการทำซ้ำ และท้ายที่สุดแล้วยูนิตจะปกป้องการเชื่อมต่อระดับพรีเมียมหรือทำให้การเชื่อมต่อเสียหายหรือไม่ .
หน่วยบัคกิ้งหรือที่เรียกว่าหน่วยบัคกิ้งคัปปลิ้งสำหรับปลอกและท่อหรือเครื่องสกรูออน ทำหน้าที่ประกอบและแยกการเชื่อมต่อแบบเกลียวบนปลอก ท่อ และท่อเจาะ ในระหว่างการแต่งหน้า สปินเนอร์จะนำการเชื่อมต่อเข้าด้วยกันอย่างรวดเร็ว และประแจไฮดรอลิกจะใช้แรงบิดที่ควบคุมซึ่งจะยึดเกลียวตามค่าที่ระบุสำหรับการเชื่อมต่อนั้น ในระหว่างการแยกออก เครื่องจักรเดียวกันนี้จะใช้แรงบิดย้อนกลับที่ควบคุมเพื่อแยกการเชื่อมต่อโดยไม่ทำให้โปรไฟล์เกลียวบิดเบี้ยวหรือบิดเบี้ยว
คำว่า ควบคุม คือสิ่งที่แยกเครื่องจักรระดับอุตสาหกรรมออกจากประแจไฟฟ้าธรรมดา แรงบิดแต่งหน้าเป็นค่าที่คำนวณได้จากรูปทรงของเกลียว สารประกอบของเกลียว และปริมาณการให้บริการ หากเครื่องจักรไม่สามารถเก็บแรงบิดไว้ภายในแถบแคบได้ การเชื่อมต่ออาจรั่วหรือล้มเหลวในหลุมเจาะไม่ว่าท่อจะดีแค่ไหนก็ตาม นี่คือสาเหตุที่กระบวนการผลิตมีความเชื่อมโยงอย่างใกล้ชิดกับประสิทธิภาพการดำเนินงาน กำลังศึกษาอยู่ วิธีที่ผู้ผลิตได้รับแรงบิดที่ทรงพลังโดยไม่มีการกระแทกทางกล เป็นวิธีเปรียบเทียบการออกแบบก่อนซื้อในทางปฏิบัติ
การผลิตหน่วยบั๊กเป็นไปตามลำดับที่มีระเบียบวินัย เนื่องจากประสิทธิภาพขั้นสุดท้ายขึ้นอยู่กับคุณภาพการประกอบพอๆ กับคุณภาพของส่วนประกอบ ในโรงงานทั่วไป การสร้างจะดำเนินการตามลำดับนี้:
แต่ละด่านสร้างขึ้นจากด่านก่อนหน้า รูของสปินเดิลที่ไม่ตรงแนวไม่สามารถแก้ไขได้ในซอฟต์แวร์ และวงจรไฮดรอลิกที่ไม่เสถียรจะสร้างการอ่านค่าแรงบิดที่ไม่น่าเชื่อถือ ไม่ว่าทรานสดิวเซอร์จะมีความแม่นยำเพียงใดก็ตาม
เฟรมรับแรงบิดปฏิกิริยาเต็มที่ของประแจ ในการเชื่อมต่อท่อขนาดใหญ่ หน่วยสามารถสร้างได้นับหมื่นนิวตัน-เมตร และเฟรมจะเบี่ยงเบนไปเล็กน้อยภายใต้ภาระนั้น หากการโก่งตัวไม่สม่ำเสมอ ปากประแจจะสูญเสียการจัดตำแหน่งกับแกนเชื่อมต่อ การเชื่อมเป็นสาเหตุหลักของความเสี่ยง เนื่องจากความเค้นจากการเชื่อมที่ตกค้างอาจทำให้เฟรมบิดเบี้ยวหลังการตัดเฉือน ผู้ผลิตที่จริงจังจะคลายความเครียดจากโครงที่เชื่อม จากนั้นที่นั่งตลับลูกปืนเครื่องจักรและหน้ายึดในการตั้งค่าเดียว เพื่อให้แกนวิกฤติทุกแกนใช้รูปทรงอ้างอิงเดียวกัน
รางแรงบิดเป็นเส้นทางเชิงกลจากมอเตอร์ไฮดรอลิกไปยังจุดเชื่อมต่อ: กระปุกเกียร์ สปินเดิล และทรานสดิวเซอร์แรงบิด การติดตั้งทรานสดิวเซอร์มีความสำคัญมากกว่าที่ผู้ซื้อส่วนใหญ่ตระหนัก การวัดแรงบิดอินไลน์โดยตรงจะจับแรงบิดจริงที่ใช้กับการเชื่อมต่อ ในขณะที่ระบบทางอ้อมอนุมานแรงบิดจากแรงดันไฮดรอลิก และสูญเสียความแม่นยำเมื่อซีลสึกหรอและอุณหภูมิน้ำมันเปลี่ยนแปลง ในระหว่างการประกอบ ผู้ผลิตจะตรวจสอบการประกบเฟือง พรีโหลดของแบริ่ง และระยะฟันเฟือง การฟันเฟืองที่มากเกินไปทำให้เกิดแรงบิดพุ่งขึ้นทันทีที่สัมผัสกับเกลียว ซึ่งเป็นช่วงที่พื้นผิวเกลียวมีความเสี่ยงมากที่สุด
ปากประแจและสปินเนอร์ทำงานเป็นระบบเดียว และแรงจับยึดจะต้องสม่ำเสมอตั้งแต่การเชื่อมต่อครั้งแรกจนถึงการเปลี่ยนเกียร์ครั้งสุดท้าย ขากรรไกรหลุดระหว่างการแต่งหน้าทำให้เกิดความร้อนและทำให้พื้นผิวท่อเสียหาย การควบคุมปั๊มแบบชดเชยแรงดัน ถังสะสมที่มีขนาดถูกต้อง และส่วนเสริมขากรรไกรที่แข็งตัว บ่งชี้ว่าระบบไฮดรอลิกได้รับการออกแบบสำหรับการหมุนเวียนอย่างต่อเนื่อง แทนที่จะใช้งานเบาเป็นครั้งคราว
ระบบควบคุมจะแปลงเส้นโค้งแรงบิดให้เป็นพฤติกรรมของเครื่องจักร หน่วยสมัยใหม่จะจัดเก็บโปรแกรมแรงบิดเฉพาะการเชื่อมต่อและลดความเร็วเมื่อแรงบิดเข้าใกล้เป้าหมาย และสิ้นสุดการหมุนระดับสุดท้ายด้วยความเร็วคืบ การสอบเทียบเป็นส่วนหนึ่งของกระบวนการผลิต ไม่ใช่สิ่งที่ต้องคำนึงถึงในภายหลัง ทรานสดิวเซอร์แรงบิดควรได้รับการตรวจสอบโดยเทียบกับข้อมูลอ้างอิงที่ติดตามได้ และเครื่องควรจัดส่งพร้อมใบรับรองการสอบเทียบ
ผู้ใช้ปลายทางแทบจะไม่เห็นเกณฑ์การยอมรับที่หน่วยควบคุมต้องปฏิบัติตามก่อนจะออกจากโรงงาน เป้าหมายเหล่านี้เป็นพื้นฐานที่มีประโยชน์ในการประเมินสิ่งที่ผู้ผลิตยินดีรับประกัน
| พารามิเตอร์ | เป้าหมายการยอมรับทั่วไป | ทำไมมันถึงสำคัญ |
|---|---|---|
| ความแม่นยำของแรงบิด | ±1% หรือดีกว่าของค่าที่ตั้งไว้ | ป้องกันการเชื่อมต่อที่น้อยเกินไปหรือมากเกินไป |
| ศูนย์กลางของรูเจาะแกนหมุน | TIR 0.05 มม. หรือน้อยกว่า | ช่วยให้ขากรรไกรอยู่ในแนวเดียวกับแกนเชื่อมต่อ |
| การติดตั้งทรานสดิวเซอร์แรงบิด | การวัดโดยตรงแบบอินไลน์ | รักษาความแม่นยำแม้อุณหภูมิน้ำมันและการสึกหรอของซีล |
| ความสามารถในการทำซ้ำของแรงหนีบ | ±2% หรือดีกว่า | ป้องกันการลื่นของกรามและความเสียหายของพื้นผิว |
| การควบคุมความเร็วของสปินเนอร์ | ความเร็วตัวแปรพร้อมฟังก์ชันคืบ | หลีกเลี่ยงการกระแทกที่หน้าสัมผัสเกลียว |
| ระดับการรั่วไหลของไฮดรอลิก | ไม่มีการรั่วไหลภายนอกที่ความดันที่กำหนด | ให้แรงบิดที่มั่นคงและการทำงานที่ปลอดภัย |
ค่าเหล่านี้เป็นข้อมูลพื้นฐานที่มีประโยชน์มากกว่าข้อกำหนดเฉพาะสากล แต่ค่าเหล่านี้แสดงให้เห็นว่าเป้าหมายการผลิตที่มีระเบียบวินัยมีลักษณะอย่างไร หน่วยที่ตรงตามความต้องการจะจัดการกับวงจรการสร้างและทำลายที่ซ้ำๆ กันด้วยผลลัพธ์ที่สม่ำเสมอ ยูนิตที่ไม่จะปรากฏในภาคสนามเนื่องจากการครูด การเชื่อมต่อรั่ว และการสึกหรอของเกลียวก่อนวัยอันควร
ก่อนส่งมอบ หน่วยควบคุมควรผ่านการทดสอบการยอมรับจากโรงงานซึ่งสะท้อนถึงวงจรการทำงานจริง ระบบไฮดรอลิกได้รับการทดสอบแรงดัน ประแจหมุนด้วยแรงบิดเต็มพิกัด และตรวจสอบความแม่นยำของแรงบิดที่หลายจุดตลอดช่วงการทำงาน เนื่องจากการเชื่อมต่อท่อและท่ออยู่ภายใต้มาตรฐาน เช่น API 5CT และ API 5B ซัพพลายเออร์หลายรายจึงต้องแสดงให้เห็นว่าอุปกรณ์ของตนรองรับค่าแรงบิดและรูปแบบเกลียวที่มาตรฐานเหล่านั้นต้องการ
ขอใบรับรองการสอบเทียบและรายงานการยอมรับของโรงงาน ไม่ใช่แค่โบรชัวร์ เมื่อผู้ผลิตไม่สามารถบันทึกการตรวจสอบย้อนกลับของแรงบิดได้ ประสิทธิภาพภาคสนามจะกลายเป็นการพนัน หากต้องการดูด้านกฎระเบียบให้ละเอียดยิ่งขึ้น โปรดตรวจสอบ ข้อกำหนดการปฏิบัติตามข้อกำหนดของเครื่องกลึงบัคกิ้ง API 5CT ก่อนที่จะสรุปข้อกำหนดของคุณ
ผลที่ตามมาของทางลัดในการผลิตปรากฏขึ้นในตำแหน่งที่คาดเดาได้:
สัญญาณที่มองเห็นได้ชัดเจนที่สุดของกระบวนการผลิตที่ดีคือความสามารถในการคาดเดาที่น่าเบื่อ เช่น แรงบิดเท่ากัน ความเร็วเท่ากัน และผลลัพธ์เดียวกันในทุกการเชื่อมต่อ
การทำความเข้าใจกระบวนการผลิตช่วยให้ถามคำถามที่ถูกต้องได้ง่ายขึ้นก่อนลงนามในคำสั่งซื้อ:
ในระดับอุปกรณ์ ตัวเลือกที่ใช้งานได้จริงสำหรับงานท่อและท่อคือชุด Bucking Unit ของ TYSKNKJ-100 สำหรับท่อและท่อ ซึ่งสร้างขึ้นเพื่อควบคุมการสร้างและแรงบิดแยกในการประมวลผลท่อในบ่อน้ำมัน
ในโรงงานข้อต่อที่สมบูรณ์ เครื่องกลึงแปรรูปท่อน้ำมันสำหรับการทำเกลียวที่ต้นน้ำจะต้องคงรูปทรงของเกลียวให้อยู่ในเกณฑ์ที่ยอมรับได้ก่อนที่หน่วยบัคกิ้งจะมองเห็นการเชื่อมต่อ นอกเหนือจากตัวเครื่องจักรแล้ว สายการผลิตอัจฉริยะแบบเชื่อมต่อที่เชื่อมโยงการตัดเฉือน การโก่งงอ และการตรวจสอบให้เป็นขั้นตอนเดียวจะช่วยป้องกันปัญหาคอขวดที่เครื่องจักรที่ดีเพียงเครื่องเดียวไม่สามารถแก้ไขได้
กระบวนการผลิตหน่วยบั๊กไม่ใช่รายการชิ้นส่วน เป็นลำดับการตัดสินใจที่มีการควบคุมเกี่ยวกับการจัดตำแหน่ง แรงบิด การสอบเทียบ และการตรวจสอบ ผู้ซื้อที่เข้าใจการตัดสินใจเหล่านั้นสามารถบอกความแตกต่างระหว่างเครื่องจักรที่ปกป้องการเชื่อมต่อระดับพรีเมียมกับเครื่องที่สร้างความเสียหายอย่างเงียบๆ ความแตกต่างนั้นปรากฏให้เห็นในทุกหัวข้อ ทุกข้อต่อ และทุกบ่อที่เข้าถึง
ผลิตภัณฑ์ที่เกี่ยวข้อง
 Model:TYSK-630T ท่อเจาะข้อต่อและข้อต่อกล่อม
The machine adopts a FANUC CNC system with stable processing accuracy and flexible programming functions to ensure that the processed parts meet strict industry standards. The high torque and heavy-load design can cope with long-term continuous work and has strong durability.
 รุ่น:TYSK-1355 เครื่องกลึงท่อน้ำมัน
เครื่องใช้ระบบ CNC ของ FANUC ที่มีความแม่นยำในการประมวลผลที่มั่นคงและฟังก์ชันการตั้งโปรแกรมที่ยืดหยุ่น เพื่อให้แน่ใจว่าชิ้นส่วนที่ผ่านการประมวลผลตรงตามมาตรฐานอุตสาหกรรมที่เข้มงวด การออกแบบแรงบิดสูงและรับน้ำหนักมากสามารถรองรับการทำงานต่อเนื่องในระยะยาวและมีความทนทานสูง
 รุ่น:TYSK-XQJ-550 เครื่องทำสกิลฟิล์ม PTFE ขนาดกลางและขนาดใหญ่
ออกแบบมาเพื่อการประมวลผลช่องว่างที่มีเส้นผ่านศูนย์กลางสูงสุด 550 มม. และความยาวสูงสุด 1,000 มม. เรายังปรับแต่งได้ตามความต้องการของผู้ใช้อีกด้วย เปลี่ยนความเร็วและความหนาได้ง่ายด้วย CNC.
 ซีรี่ส์:TYSK-NKJ เครื่องสกรูบนเครื่อง/ปลอกและท่อเชื่อมต่อกัน
เครื่องใช้มอเตอร์ไฮดรอลิก กลไกกลไกลอยตัว และการตรวจจับแรงบิดแบบเรียลไทม์ ปรับให้เข้ากับการโค้งงอของวัสดุ และป้องกันการเสียรูปของวัสดุ เครื่องจักรเสริมได้รับการกำหนดค่าเพื่อช่วยในเรื่องระบบกึ่งอัตโนมัติ
 การแก้ปัญหาวัสดุที่ยาวและหนัก กลไกการโหลดและขนถ่ายอัตโนมัติสำหรับการทำเกลียวท่อ
โหมดรองรับที่ยืดหยุ่นพิเศษสามารถลดอิทธิพลของการโค้งงอของชิ้นงานที่มีต่อการประมวลผลและเพิ่มผลผลิตได้อย่างมีประสิทธิภาพ เข้ากันได้อย่างเคร่งครัดกับเครื่องกลึงเกลียวท่อของเรา
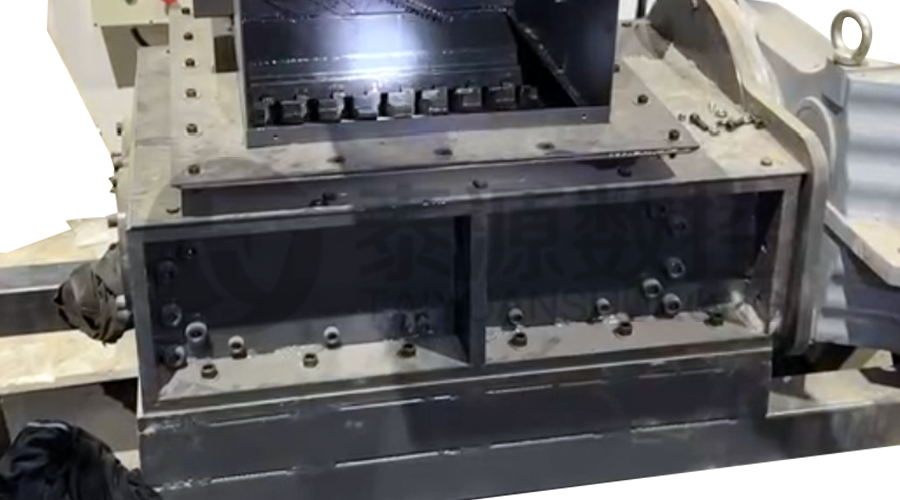 เครื่องบดเศษเหล็กแบบโมดูลาร์ เครื่องบดที่มีความแข็งแรงสูงสำหรับชิป
ใบมีดทำจากวัสดุที่มีความแข็งแรงสูง และวางไว้อย่างเหมาะสมที่ทางออกของเครื่องสกัดเศษเพื่อแยกเศษเหล็กที่เกาะกันเป็นก้อน ลดความเสี่ยงของการย้อนกลับและปรับปรุงการใช้โครงของเสีย
 ซีรี่ส์:TYSK-HB ช่างเชื่อมวงดนตรีที่ทนต่อการสึกหรอแบบกึ่งอัตโนมัติ
ใช้ได้กับ ARNCO 100XT, 200XT, 300XT รองรับการเชื่อมผิวด้วยลวดแกนหรือลวดแข็ง φ1.2-2.0 สามารถติดตั้งการเชื่อมแบบสเปรย์ปืนเดี่ยวและการเชื่อมสเปรย์ปืนคู่ได้สองวิธี รองรับการควบคุมระบบ PLC หรือ CNC
